

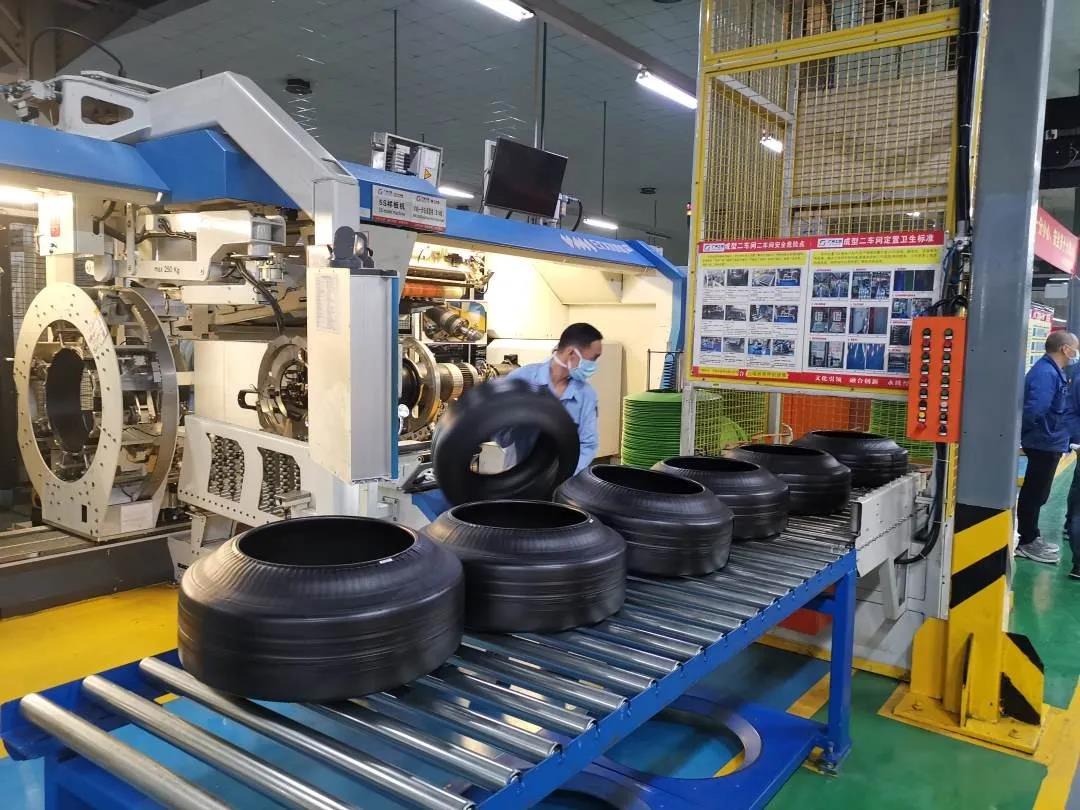
SYSTÈMES DE CONVOYEURS POUR LA FABRICATION DE PNEUS
Le pneu vert et le pneu fini ne peuvent pas être traités de la même manière.
Les usines de pneumatiques subissent des pertes de production lorsque les pneus verts attendent trop longtemps ou se déforment avant le durcissement, lorsque les pneus finis font la queue entre les machines d'inspection, ou lorsqu'un changement de taille nécessite des ajustements répétés sur les convoyeurs, les guides et les voies de tri.
Le flux de matières passe normalement par :
Fabrication des pneus → identification et stockage des pneus neufs → vulcanisation → refroidissement → inspection → classement et tri → entrepôt
Continental considère l'assemblage, la vulcanisation et le contrôle qualité final comme des étapes de fabrication distinctes. Les pneus finis peuvent ensuite faire l'objet d'un contrôle visuel, d'un examen radiographique et de contrôles d'uniformité avant d'être stockés. Chaque étape requiert une fonction de convoyage différente.
CONTRÔLER LE FLUX AVANT ET APRÈS LA DURCISSEMENT
Un pneu neuf n'a pas encore acquis sa résistance et sa forme définitives lors de la vulcanisation. Il convient donc de le déplacer avec un contact contrôlé, un appui stable et des transferts qui ne déforment ni la bande de roulement, ni le talon, ni le flanc.
Après vulcanisation, le pneu peut être manipulé avec plus de robustesse, mais la ligne doit néanmoins maintenir :
- identification de la taille et des spécifications des pneus ;
- orientation correcte de l'équipement de test ;
- séparation des pneus acceptés, rejetés et à retravailler ;
- accumulation contrôlée avant inspection ;
- acheminement vers la voie de tri ou de stockage appropriée.
La gamme de pneus et le cycle de la machine peuvent varier considérablement. Une plateforme de fabrication de pneus tourisme actuelle couvrePneus de 13 à 24 pouces, diamètres de pneus verts jusqu'à900 mm, et les temps de cycle publiés de37 secondespour une construction 205/55R16 et42 secondespour une construction 215/65R16. Son temps de changement de dimension indiqué peut aller jusqu'à8 ou 18 minutesCela dépend de la modification nécessaire. Ces valeurs sont spécifiques à chaque machine, mais elles montrent pourquoi la capacité du convoyeur et la plage de réglage doivent être basées sur la matrice réelle du pneu plutôt que sur une taille nominale.
Avec un cycle de construction de 37 secondes, la production est d'environ97 pneus verts par heureUne interruption de 10 minutes au niveau de l'alimentation en durcissement peut donc entraîner environ16 pneusNécessitant un stockage ou un réacheminement contrôlés. La méthode de stockage doit préserver l'identité du pneu et éviter d'endommager les produits non vulcanisés.
SOLUTIONS DE CONVOYAGE POUR L'ENSEMBLE DE L'USINE DE PNEUS
CSTRANS peut configurer :
- Convoyeurs à bande pour le transfert de pneus verts et le support contrôlé ;
- soulever, retourner et transférer des sections entre le bâtiment, le stockage et le séchage ;
- convoyeurs à rouleaux pour pneumatiques vulcanisés et supports rigides ;
- zones d'accumulation avant refroidissement et inspection ;
- Interfaces de suivi par code-barres ou RFID ;
- routage pour les tests visuels, radiographiques et d'uniformité ;
- voies de tri pour les pneus acceptés, à retravailler et rejetés ;
- Convoyeurs à spirale ou à élévation pour les espaces au sol restreints.
Le contrôle d'uniformité peut mesurer le faux-rond, les renflements et les bosses ; le convoyeur doit donc acheminer chaque pneu de manière constante vers le poste de test sans perte d'identification ni d'orientation.
CSTRANS dimensionne le système en fonction du diamètre, de la largeur, du poids, de l'état (vert ou vulcanisé) du pneu, des cycles machine, de la matrice de changement de format, des points de contact autorisés et de la quantité de stockage requise. Il en résulte un flux de pneus contrôlé, et non une simple ligne de convoyeurs ou de rouleaux entre les machines.


